
Souder de l’inox sur de l’acier sans erreur
 Therese
•
25 août 2026
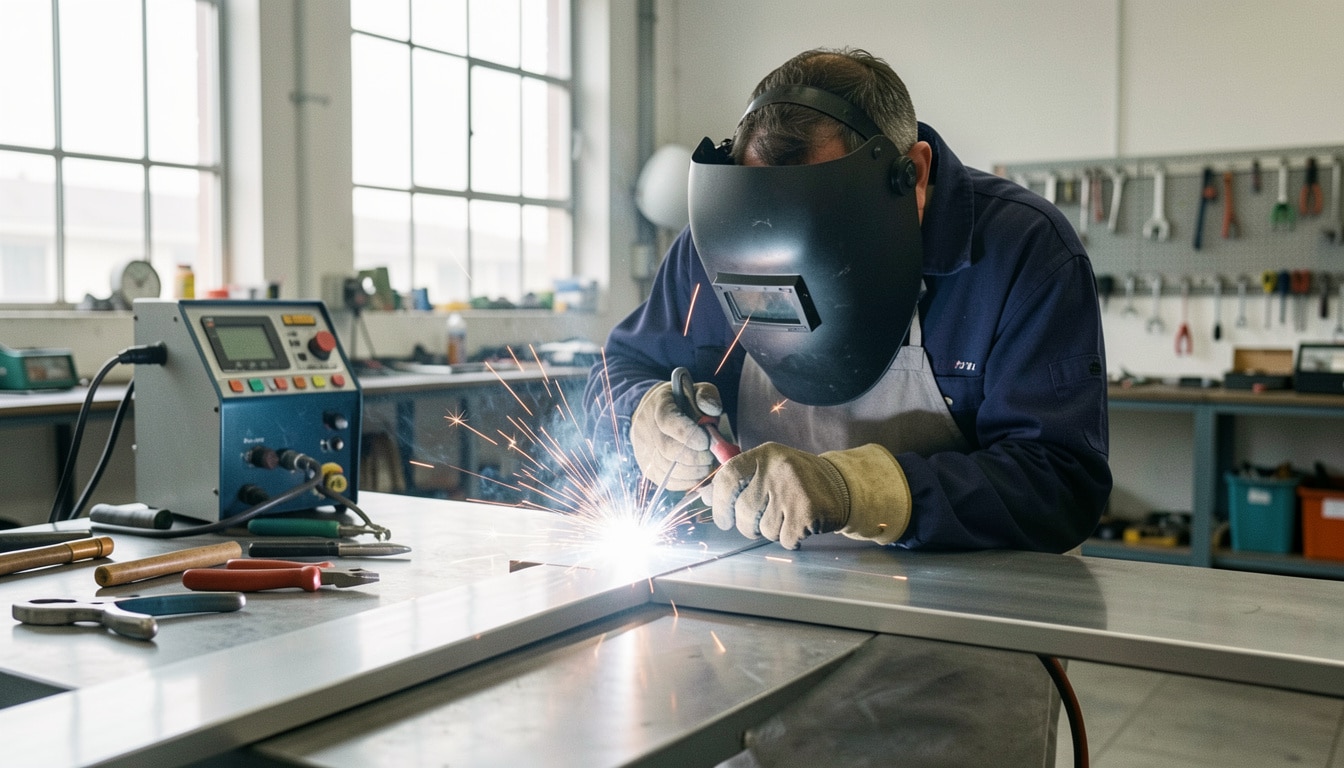
Quand deux métaux se rencontrent, tout se joue souvent dans les détails, et vous le savez si vous avez déjà vu une pièce se déformer au premier passage de chaleur. La soudure de l’inox sur acier représente un cas classique de soudage de métaux différents, où la méthode compte autant que le geste. Bien menée, elle permet d’obtenir un assemblage solide, de préserver la tenue mécanique et d’assurer une bonne résistance dans le temps, à condition de respecter les règles de préparation et de contrôle.
Dans un atelier de Nantes comme sur un chantier en région lyonnaise, on voit vite la différence entre un montage improvisé et une approche maîtrisée : la soudure inox sur acier exige de comprendre les réactions de chaque matériau. L’inox apporte sa protection, l’acier sa simplicité, et l’inoxydable reste performant si la zone soudée est pensée avec soin. C’est précisément ce que vous allez découvrir ici, avec des explications claires, concrètes et utiles.
Peut-on vraiment assembler de l’inox et de l’acier ?
Oui, l’assemblage est possible dans plusieurs cas, mais il ne s’improvise pas. On parle d’un métal à l’autre, avec des contraintes de soudure et de soudage bien réelles. Vous pouvez souder lorsque les pièces sont compatibles, lorsque la zone reste accessible et lorsque le besoin mécanique est modéré. En revanche, l’acier et l’inox n’ont pas toujours la même réaction à la chaleur, ce qui impose de bien choisir le procédé. La raison est simple : chaque pièce réagit différemment au métal fondu.
- Cas de structures mixtes avec acier porteur et inox de finition.
- Cas de réparation où une pièce en inox doit rejoindre de l’acier.
- Cas de fabrication légère, quand l’assemblage reste court et contrôlé.
- Limite : l’écart de dilatation peut fragiliser la soudure.
- Limite : l’acier nu peut favoriser la corrosion autour de l’inox.
- Limite : certains montages demandent de consulter un spécialiste.
Les conditions qui rendent l’assemblage possible
Pour souder correctement, il faut d’abord vérifier que l’acier et l’inox présentent une compatibilité suffisante. Le soudage devient plus fiable si les épaisseurs sont proches, si le métal reste propre et si la pièce ne subit pas de fortes contraintes en service. La raison principale est la stabilité de la zone fondue. Sur une rampe, un cadre léger ou un support de machine, le métal d’assemblage peut fonctionner sans difficulté majeure si la préparation est sérieuse et si l’on respecte les paramètres du poste.
- Acier et inox de faibles épaisseurs proches : meilleure maîtrise thermique.
- Acier propre, sans rouille profonde, pour limiter les défauts.
- Inox adapté à l’usage, surtout si la pièce reste visible ou exposée.
- Assemblage court, avec peu de contraintes mécaniques après soudage.
On rencontre ce type de pièce sur des garde-corps, des châssis de mobilier urbain ou des petites platines techniques. Dans ces cas, le soudage reste raisonnable si l’on contrôle bien l’alignement et la chauffe.
Quand il vaut mieux consulter un expert
Il faut consulter dès que l’acier et l’inox doivent travailler dans un environnement humide, salin ou alimentaire, car la soudure peut devenir un point faible. Même si le soudage semble simple, certains cas exigent un vrai regard technique. Une soudure mal pensée sur de l’acier inoxydable exposé à l’extérieur peut vieillir vite, surtout si la pièce porte des efforts ou si la finition compte. Le risque augmente encore quand la géométrie est complexe ou quand l’accès au joint est limité.
- Cas de forte exposition à l’eau, au sel ou aux produits chimiques.
- Cas où l’acier supporte une charge importante et continue.
- Cas où l’inox doit garder une finition propre et durable.
- Cas de pièces fines, sensibles à la surchauffe et aux déformations.
Imaginez une petite bride fixée sur un tube en acier inoxydable dans une cuisine professionnelle : si la zone soudée est mal protégée, la corrosion peut apparaître en quelques mois seulement, alors que la pièce semblait solide au départ.
Ce que la chaleur change entre les deux métaux
La chaleur modifie tout, surtout quand l’acier rencontre l’inoxydable. L’acier se dilate différemment, l’inox réagit avec une autre sensibilité, et la zone soudée doit encaisser ces écarts sans perdre en performance. Le chrome contenu dans l’inox aide à protéger la surface, tandis que le carbone présent dans certains aciers peut compliquer la tenue locale. Pour garantir une bonne qualité, il faut donc comprendre la réaction de chaque métal à la montée en température.
| Matériau | Réaction à la chaleur |
|---|---|
| Acier | Dilatation plus marquée et refroidissement rapide |
| Inoxydable | Meilleure stabilité de surface, mais sensibilité locale |
| Zone soudée | Risque de tension, de corrosion et de perte de qualité |
Sur une pièce mixte, l’enjeu est de protéger la jonction sans surchauffer l’ensemble. Une chauffe de 20 à 30 secondes de trop peut déjà modifier le comportement de l’acier et marquer l’inox.
Pourquoi la dilatation n’est pas la même
Quand vous chauffez l’acier et l’inox, chacun se dilate à son rythme. Cette différence de dilatation crée des contraintes, surtout si la pièce est longue ou bridée trop fort. L’acier, plus sensible au carbone, peut se contracter de manière plus brutale au refroidissement. L’inox, lui, garde souvent une meilleure stabilité de surface, mais il ne compense pas tout. La chaleur ne traverse donc pas les deux matériaux avec la même logique, et c’est là que les tensions apparaissent.
- Écart de dilatation entre acier et inox au moment du bain fondu.
- Contraction différente lors du refroidissement de la soudure.
- Risque de voile ou de retrait sur une pièce fine.
- Augmentation des contraintes si le bridage est trop rigide.
Exemple simple : sur une barre en acier soudée à une tôle en inox, un échauffement local peut courber la tôle de quelques millimètres, ce qui suffit à rendre l’assemblage moins propre.
L’impact sur la corrosion et la tenue finale
La corrosion reste le point sensible, car l’inoxydable protège bien sa surface, mais la zone soudée peut perdre une partie de cette protection. Si l’acier reste à nu près du joint, l’humidité agit vite et la performance baisse. La qualité finale dépend alors du contrôle de la chaleur, de la finition et du nettoyage après coup. Pour protéger durablement l’ensemble, il faut limiter l’oxydation de surface et éviter les dépôts qui retiennent l’eau.
- La zone soudée peut devenir plus vulnérable que le reste de la pièce.
- L’acier voisin peut rouiller et contaminer l’inoxydable.
- Une surchauffe réduit la performance anticorrosion locale.
- Une finition négligée laisse des traces et fragilise la qualité visuelle.
| Risque | Effet observé |
|---|---|
| Oxydation locale | Perte de protection autour du cordon |
| Pollution de surface | Apparition rapide de points de corrosion |
| Chauffe excessive | Altération de la qualité et de la tenue |
Préparer les pièces avant de lancer le soudage
Avant de souder, la préparation fait souvent la différence entre une pièce correcte et une réparation à refaire. Sur l’acier comme sur l’inox, il faut nettoyer, dégraisser et vérifier l’épaisseur réelle, car un produit mal choisi peut laisser un film gênant. Utiliser le bon consommable, c’est aussi protéger la zone de travail. Si les bords sont mal ajustés, le soudage devient irrégulier et la pièce peut perdre en tenue dès les premiers essais.
- Nettoyer soigneusement les surfaces avant toute chauffe.
- Dégraisser avec un produit compatible et non gras.
- Contrôler l’épaisseur des pièces pour adapter le réglage.
- Éliminer la rouille, les oxydes et les bavures.
- Protéger la zone propre jusqu’au soudage.
- Brider fermement sans écraser la pièce.
- Aligner les bords avec un jeu régulier.
- Vérifier la planéité avant l’amorçage.
Nettoyage, ajustage et contrôle des bords
Le nettoyage utile commence par un produit adapté, puis par un contrôle visuel de chaque pièce. Sur l’acier, on retire les traces de rouille légère ; sur l’inox, on évite toute contamination croisée. Utiliser une brosse dédiée et vérifier l’épaisseur évite bien des surprises au moment de souder. L’ajustage doit être net, car un écart trop large oblige à apporter plus de matière et augmente le risque de défauts.
- Utiliser un dégraissant propre, sans résidu gras.
- Retirer les poussières et particules métalliques.
- Contrôler le bord de chaque pièce avant montage.
- Vérifier l’épaisseur pour adapter la préparation.
Avant assemblage, un simple essuyage à l’alcool technique et un contrôle au pied à coulisse peuvent déjà éviter une mauvaise surprise sur l’acier ou l’inox.
Les erreurs de préparation qui coûtent cher
Une mauvaise préparation se paie vite, surtout quand l’acier et l’inox doivent être assemblés proprement. Le soudage devient alors moins stable, et souder sans vérifier les surfaces revient souvent à créer un défaut invisible. Un produit gras laissé sur la zone, par exemple, empêche la fusion correcte. Protéger la pièce après nettoyage est tout aussi important, car une poussière déposée avant l’arc peut suffire à ruiner le résultat.
- Oublier de dégraisser avant l’assemblage.
- Utiliser un produit inadapté qui laisse un film.
- Mal aligner les bords et forcer au bridage.
- Soulever la pièce après nettoyage et la recontaminer.
Mini-cas : sur une petite console en inox fixée à de l’acier, un simple reste de graisse a provoqué un cordon poreux et une reprise complète a été nécessaire.
Choisir le bon procédé pour un résultat fiable
Le choix du procédé change tout, car l’arc électrique ne se comporte pas pareil selon la méthode. En pratique, on choisit souvent entre TIG et MIG/MAG selon la gamme de pièces, l’épaisseur et la finition attendue. Vous devez aussi tenir compte de la qualité recherchée et du temps disponible. Le TIG offre un contrôle fin, tandis que d’autres procédés peuvent convenir si l’on veut aller plus vite. Ici, la performance dépend autant du geste que de l’équipement.
| Procédé | Usage conseillé |
|---|---|
| TIG | Petites pièces, finition propre, contrôle précis |
| MIG/MAG | Assemblages plus rapides, épaisseurs plus courantes |
| Autre méthode | Cas simples, selon la gamme de l’atelier |
Quand l’épaisseur reste faible, le TIG permet souvent de mieux choisir la zone chauffée et de limiter les défauts visibles sur l’acier comme sur l’inox.
TIG, MIG ou autre méthode : comment décider
Pour choisir, vous devez regarder quatre critères très simples : l’épaisseur, l’accès au joint, le niveau de finition et le rythme de fabrication. Le TIG convient souvent quand il faut devoir maîtriser chaque millimètre de l’arc électrique. Dans une petite gamme de pièces décoratives, il reste souvent le plus propre. Sur une tôle plus épaisse, un autre procédé peut devenir plus productif, surtout si la cadence compte davantage que l’aspect final.
- Épaisseur de la pièce à assembler.
- Niveau de finition attendu sur le cordon.
- Accessibilité de la zone à souder.
- Cadence de fabrication ou de réparation.
Sur une pièce de 2 mm, le TIG est souvent plus rassurant ; au-delà de 4 mm, une méthode plus rapide peut devenir pertinente selon le contexte.
Le rôle de l’électrode et de la baguette
L’électrode et la baguette sont essentielles, car elles conditionnent la stabilité de l’arc électrique et la qualité du dépôt. En TIG, l’électrode sert à concentrer l’énergie sans toucher la zone ; avec une baguette adaptée, on complète le bain proprement. Il faut utiliser des consommables compatibles avec la gamme de matériaux et la finition voulue. Une baguette mal choisie peut créer une soudure irrégulière ou trop dure.
- Choisir une électrode adaptée au courant et au diamètre.
- Utiliser une baguette compatible avec l’assemblage mixte.
- Vérifier la propreté du consommable avant usage.
- Adapter le diamètre à l’épaisseur de la pièce.
| Consommable | Usage recommandé |
|---|---|
| Électrode fine | Travaux précis et pièces minces |
| Baguette standard | Assemblages courants en atelier |
| Électrode robuste | Pièces plus épaisses et arc plus soutenu |
Bien choisir le métal d’apport pour limiter les défauts
Le métal d’apport décide souvent de la réussite finale, car il influence directement la dilution entre acier et inox. Un bon apport doit enrober correctement le bain, limiter les réactions indésirables et préserver la qualité de l’assemblage. Le produit choisi dépend de la gamme de matériaux, du niveau de contrainte et de la durabilité attendue. Si l’apport est mal adapté, la soudure peut vieillir vite ou perdre en régularité.
- Choisir un apport compatible avec l’acier et l’inox.
- Vérifier le comportement du métal en fusion.
- Privilégier un produit reconnu pour les assemblages mixtes.
- Adapter la nuance à la qualité attendue et à la durabilité.
- Maîtriser la dilution dans le bain fondu.
- Enrober suffisamment sans surcharger la soudure.
- Limiter l’échauffement pour stabiliser la zone.
Pourquoi le métal d’apport change tout
Un métal d’apport bien choisi améliore la qualité du joint et la durabilité de la pièce. Il doit enrober sans excès, tout en gardant une composition équilibrée pour éviter les défauts. Dans une gamme d’assemblages mixtes, l’apport sert de pont entre les deux matériaux et réduit les tensions. Le bon produit limite aussi les reprises, ce qui fait gagner du temps en atelier.
- Compatibilité chimique avec l’acier et l’inox.
- Comportement stable pendant la fusion.
- Bonne tenue mécanique après refroidissement.
- Résultat propre, régulier et durable.
Sur un support inox fixé à de l’acier, un apport adapté peut éviter une reprise coûteuse dès la première inspection.
Réduire la dilution pour préserver la durabilité
La dilution doit rester faible, sinon le mélange des métaux devient trop hétérogène. Pour souder proprement, il faut enrober juste ce qu’il faut, sans faire fondre inutilement l’acier voisin. Une dilution excessive modifie le rôle du chrome et du carbone, ce qui peut réduire la résistance locale. La soudure perd alors en tenue et en homogénéité.
- Réduire l’apport de chaleur au strict nécessaire.
- Avancer régulièrement pour éviter une zone trop large.
- Enrober en couches maîtrisées plutôt qu’en surcharge.
- Contrôler le bain pour limiter le mélange excessif.
| Dilution | Effet sur la soudure |
|---|---|
| Faible | Bonne stabilité et meilleure durabilité |
| Moyenne | Résultat acceptable si le contrôle reste précis |
| Excessive | Perte de qualité et risque accru de défauts |
Reconnaître les risques et savoir quand éviter cette solution
Il faut aussi savoir dire non, car tous les projets ne justifient pas ce type d’assemblage. L’acier et l’inoxydable peuvent fonctionner ensemble, mais la corrosion, la fissure ou la déformation restent possibles si la fabrication est trop ambitieuse. L’esthétique compte souvent autant que la performance, surtout sur une pièce visible. Quand le besoin devient faible en résistance mais fort en finition, mieux vaut parfois chercher une autre voie et consulter avant de lancer la fabrication.
- Risque de corrosion au voisinage du cordon.
- Risque de fissure si la chauffe est mal maîtrisée.
- Risque de déformation sur l’acier mince.
- Risque de perte d’esthétique sur la pièce finale.
- Alternative : assemblage mécanique démontable.
- Alternative : collage technique selon le projet.
- Alternative : pièce unique en inoxydable ou en acier.
Les défauts les plus fréquents après assemblage
Après soudage, il faut surveiller de près la zone de jonction, surtout sur l’acier. Les défauts les plus fréquents sont la corrosion, la fissure, la déformation et la baisse de performance. Une pièce peut sembler correcte au premier regard, puis montrer un retrait ou une marque de chauffe au bout de quelques jours. L’inox masque parfois le problème au départ, mais le contrôle visuel reste indispensable.
- Corrosion localisée autour du joint.
- Fissure fine sur la ligne de fusion.
- Déformation visible de la pièce.
- Perte de performance mécanique ou visuelle.
Un cordon trop large sur une tôle d’acier mince se contrôle en regardant la régularité du trait, la couleur et la planéité après refroidissement.
Les alternatives à envisager selon le projet
Selon le projet, d’autres solutions peuvent être plus cohérentes que l’assemblage acier-inoxydable par soudure. Si le besoin est faible en résistance ou si l’esthétique prime, la fabrication peut passer par un montage mécanique, une pièce d’un seul matériau ou une solution hybride. Il faut consulter dès que la durée de vie attendue est longue ou que l’environnement est agressif. L’objectif est simple : choisir la meilleure fabrication, pas seulement la plus rapide.
- Utiliser des fixations mécaniques pour simplifier la maintenance.
- Choisir une pièce entièrement en acier si le coût prime.
- Choisir une pièce entièrement en inoxydable si la corrosion domine.
- Repenser le projet si l’esthétique et la durabilité sont prioritaires.
| Besoin | Solution la plus logique |
|---|---|
| Faible contrainte | Assemblage mécanique |
| Budget serré | Fabrication en acier |
| Milieu corrosif | Fabrication en inoxydable |
FAQ – Questions fréquentes sur l’assemblage inox/acier
Peut-on souder directement de l’inox sur de l’acier ?
Oui, mais la qualité dépend du procédé, du produit d’apport et de la préparation. Sur une pièce simple, l’opération reste possible si la corrosion est bien maîtrisée.
Quel procédé donne le meilleur contrôle ?
Le TIG donne souvent le meilleur contrôle, surtout pour un travail précis sur acier et inox. Il aide à mieux gérer la chaleur et la performance finale.
Faut-il toujours consulter un spécialiste ?
Pas toujours, mais oui dès que le besoin touche à la durabilité, à la fabrication complexe ou à une pièce sensible. Dans le doute, consulter évite bien des erreurs.
Comment limiter la corrosion après soudure ?
Nettoyez la zone, protégez l’acier nu et choisissez un procédé propre. Une bonne finition améliore nettement la qualité et limite la corrosion.
Quel produit de préparation utiliser avant l’assemblage ?
Un dégraissant non gras, compatible avec l’inox et l’acier, reste le plus sûr. Il faut ensuite essuyer sans recontaminer la pièce.
Une pièce mixte peut-elle rester durable dans le temps ?
Oui, si la fabrication est soignée, si la corrosion est anticipée et si le projet reste cohérent avec le besoin réel. La durabilité dépend surtout du contrôle initial.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie